Sản phẩm
- Dịch vụ tùy biến cốt lõi
- Chăm sóc sức khỏe
- Thiết bị và dụng cụ điện tử
- Khuôn đồ dùng cho bà mẹ và trẻ em
- Thể thao giải trí
- Nghệ thuật trang trí nội thất gia đình
- Phụ kiện ô tô
- Vận tải và kho bãi
- Thiết bị chiếu sáng
- Thiết bị xây dựng
- Bao bì sản phẩm
- Giáo dục & Phòng thí nghiệm
- Quần áo Hành lý Phụ kiện
- Sản phẩm chăm sóc và làm sạch
- Nông Lâm Nghiệp
- Thiết bị cơ khí
- Đồ dùng cho thú cưng
- Đồ dùng nhà bếp
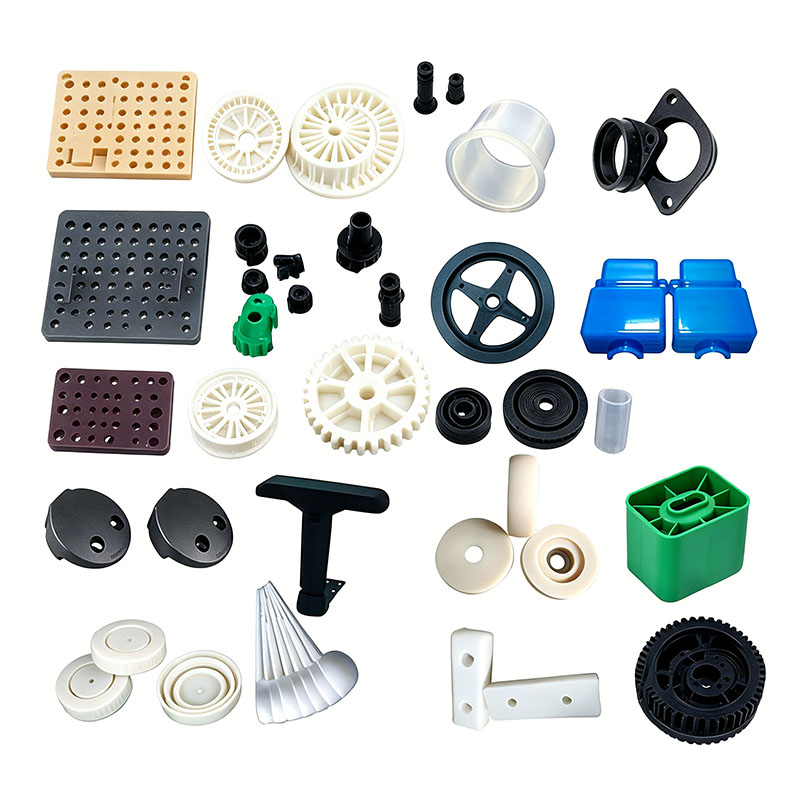
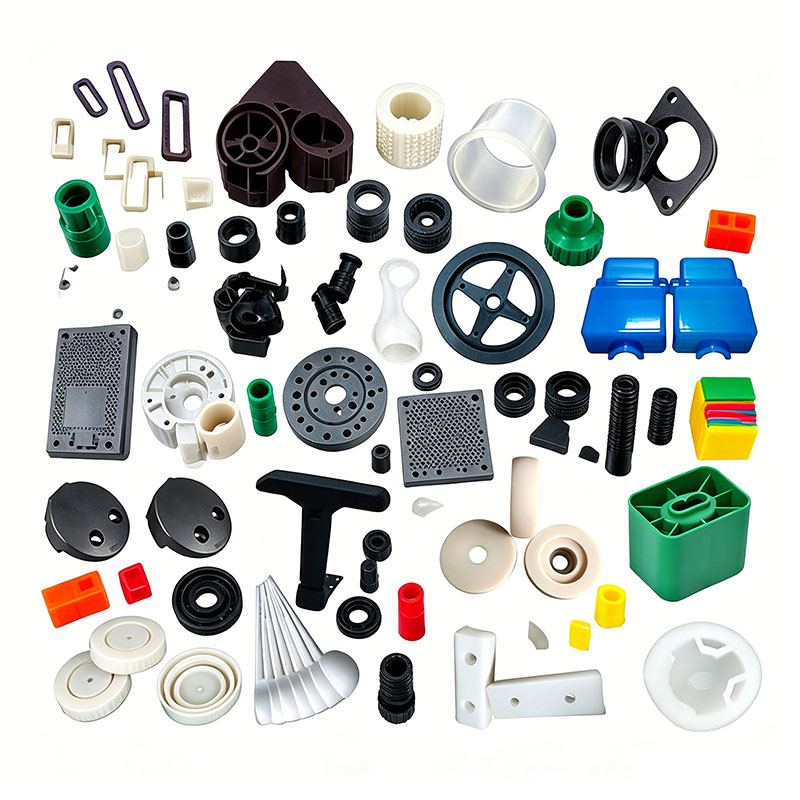
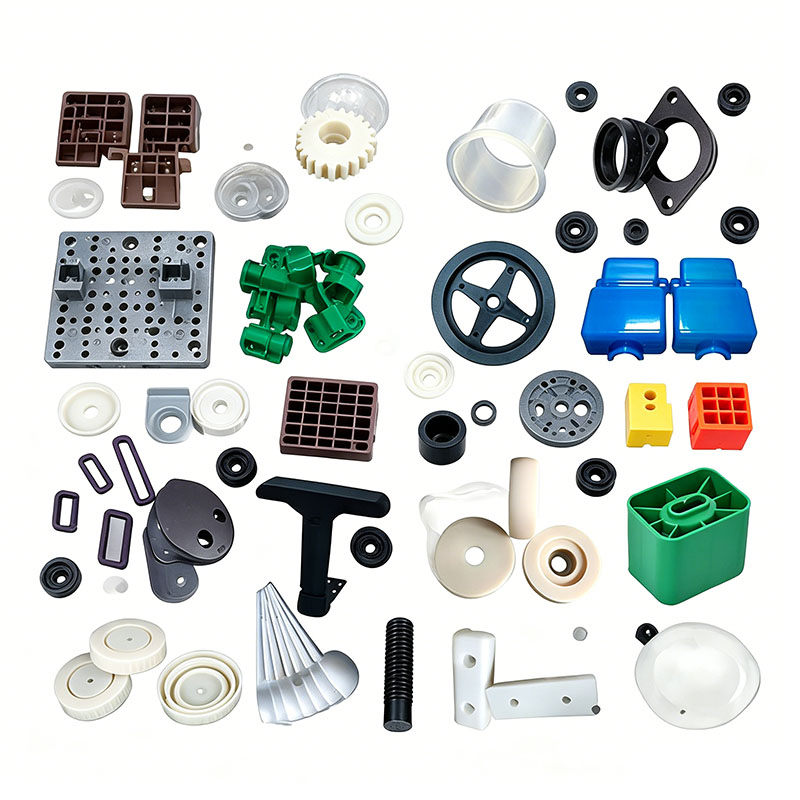
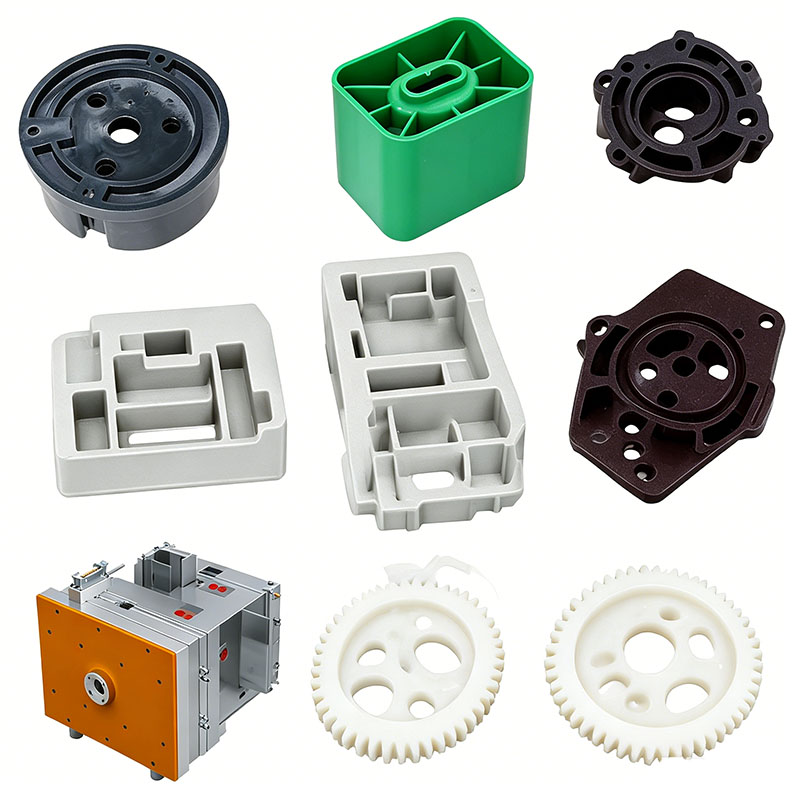
Khuôn nhựa ô dù
Công ty TNHH Sản phẩm kim loại nhựa Ninh Ba (P&M) có 17 năm công nghệ sản xuất khuôn mẫu và có thể tùy chỉnh khuôn đúc các bộ phận bằng nhựa ô. Chúng tôi cung cấp dịch vụ đúc các bộ phận nhựa ô tùy chỉnh chuyên nghiệp và chúng tôi là nhà sản xuất khuôn các bộ phận nhựa ô chuyên nghiệp. Chúng tôi có đủ kinh nghiệm trong việc lựa chọn nguyên liệu sản phẩm và vật liệu khuôn. Trong quá trình tùy chỉnh việc đúc các bộ phận bằng nhựa ô, nhà máy của chúng tôi có thể cung cấp dịch vụ một cửa. Chúng tôi có khả năng thiết kế và sản xuất liên quan đến đúc các bộ phận bằng nhựa ô, chẳng hạn như: thiết kế CAD, sản xuất khuôn mẫu, ép phun, sản xuất sản phẩm nhựa, lắp ráp và các công nghệ khác.
Gửi yêu cầu
Mô tả Sản phẩm
Ngoài ra, công ty chúng tôi còn thiết lập mối quan hệ hợp tác với các nhà cung cấp nguyên liệu nhựa, nhà sản xuất in ấn,… để đảm bảo cung cấp nguyên liệu và chất lượng in ấn. Thông qua kinh nghiệm phong phú và chuỗi cung ứng hoàn hảo, công ty chúng tôi có thể cung cấp cho khách hàng các sản phẩm đúc khuôn ô nhựa tùy chỉnh chất lượng cao để đáp ứng nhu cầu cụ thể của họ. Đồng thời, chúng tôi có 10 năm kinh nghiệm dịch vụ ngoại thương chuyên nghiệp, hiểu rõ quy trình ngoại thương và phục vụ khách hàng tốt hơn. Đối với các sản phẩm đúc khuôn ô nhựa, chúng tôi có thể chế tạo các bộ phận nhựa tương ứng, chủ yếu được thực hiện thông qua khuôn ép phun.
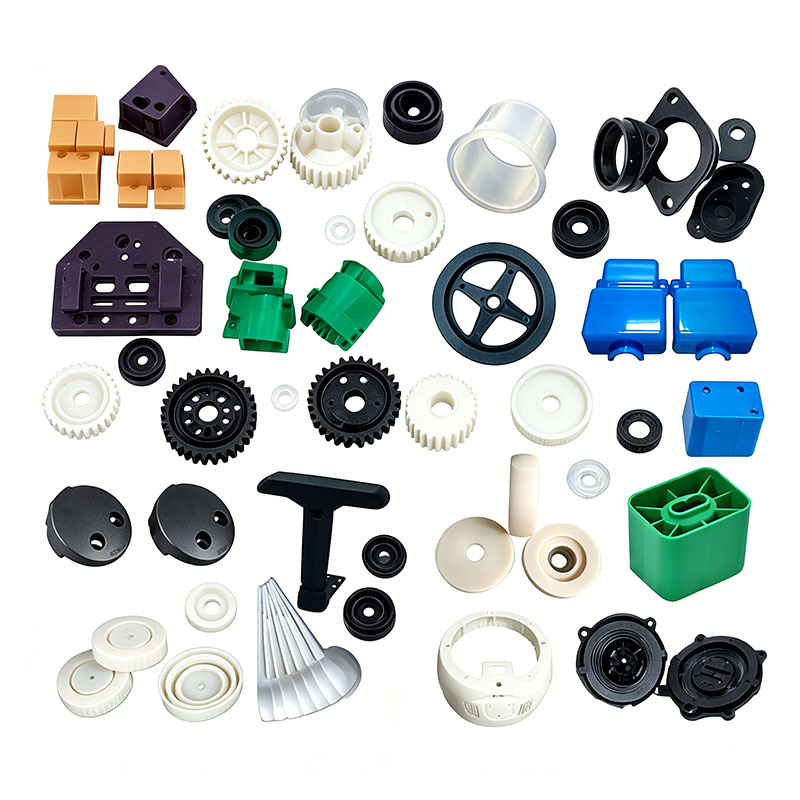
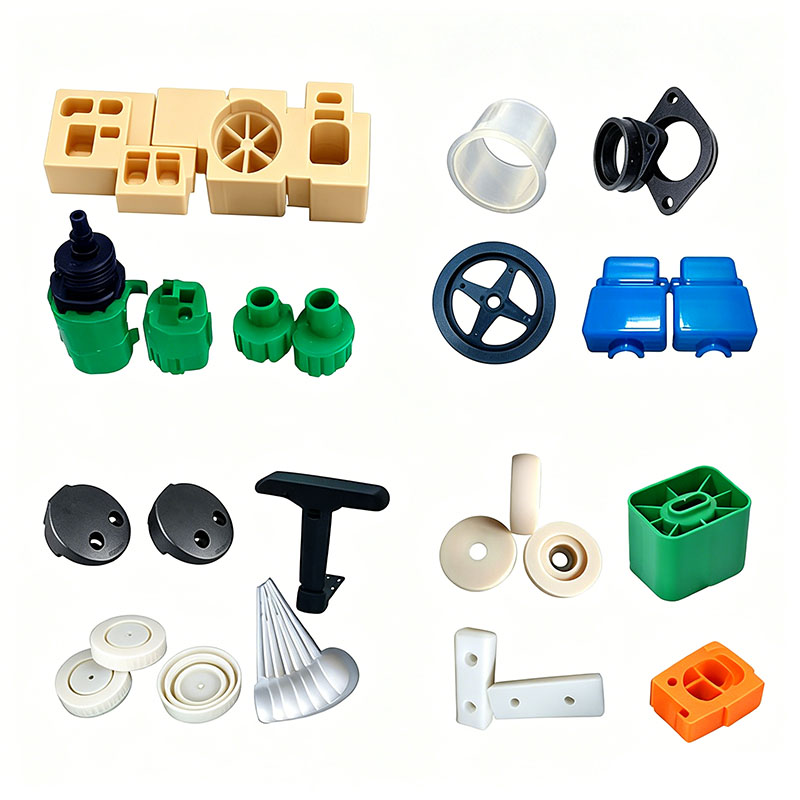
Các thành phần ô bằng nhựa—chẳng hạn như đầu nối sườn, ống bọc trục trung tâm, tay cầm, nút nhả, nắp đầu, chốt tán, giá đỡ gấp và vỏ lò xo—được chia thành ba loại: đầu nối chịu tải kết cấu, các bộ phận thẩm mỹ/tay cầm và các bộ phận trang trí nhỏ. Các sản phẩm này phải chịu được sự tiếp xúc kéo dài ngoài trời với mưa và ánh nắng cũng như lực mở, đóng và kéo lặp đi lặp lại. Chúng không được giòn hoặc nứt ở nhiệt độ thấp; hoạt động thường xuyên đòi hỏi độ bền cao, ốc vít chống mài mòn và dung sai kích thước chính xác để đảm bảo chuyển động trơn tru mà không bị kẹt. Các vật liệu phổ biến bao gồm PP cường lực/sửa đổi, ABS chịu va đập cao, POM chống mài mòn và các hợp chất đúc TPR mềm. Quá trình đúc và các điểm kiểm soát chính được nêu dưới đây.
I. Sơ chế nguyên liệu thô
Lựa chọn và phân loại vật liệu
Tay cầm và các bộ phận mang tính thẩm mỹ/trang trí: ABS có độ bóng cao (màu sắc đồng đều, cảm giác xúc giác mượt mà);
Các khớp nối ô, giá đỡ và nắp đầu: PP cường lực (chịu nhiệt độ thấp, độ bền kéo, chống thấm nước và chống ăn mòn);
Công tắc trượt và chốt chuyển động: POM (tự bôi trơn và chống mài mòn; chịu được hàng chục nghìn chu kỳ mà không bị tẩy trắng hoặc mài mòn);
Đúc khuôn tay cầm mềm: TPR (cảm giác chống trượt, thân thiện với da; ép phun hai chất liệu/hai màu).
Quản lý phối trộn và nghiền lại
Các mối nối chịu lực và giá đỡ gấp: Nghiêm cấm việc bổ sung regrind (vật liệu nghiền tái chế), vì regrind bị giảm độ bền và dễ bị gãy trong quá trình vận hành lặp đi lặp lại. Chỉ những bộ phận nhỏ mang tính thẩm mỹ mới có thể kết hợp tối đa 10% đường dẫn/đường dẫn sạch của cùng một vật liệu, miễn là chúng được nghiền và sàng để loại bỏ các hạt thô. Trộn các loại masterbatch chống thủy phân và chống tia cực tím để ngăn ngừa hiện tượng bạc màu hoặc lão hóa do tiếp xúc với mưa ngoài trời. Giữ riêng POM, TPR và ABS trong quá trình trộn; không lây nhiễm chéo. Sử dụng máy trộn tốc độ thấp trong 5–8 phút ở tốc độ dưới 300 vòng/phút để tránh làm hỏng các chất phụ gia làm cứng.
Sấy khô và hút ẩm
ABS: Khô ở 80°C trong 3 giờ để loại bỏ độ ẩm và ngăn ngừa bong bóng bên trong hoặc đứt gãy khi kéo;
POM: Nhiệt độ sấy không được vượt quá 75°C; nhiệt độ cao có thể gây phân hủy và giải phóng khí cay;
PP và TPR biến tính: Những vật liệu này có khả năng hút nước cực thấp; sấy khô ở nhiệt độ thấp trong thời gian ngắn là đủ, thường chỉ trong mùa mưa. Sau khi sấy khô, bảo quản nguyên liệu trong phễu kín để tránh tái hấp thu độ ẩm.
thanh lọc thùng
Trước khi thay đổi vật liệu hoặc màu sắc, hãy loại bỏ vật liệu còn sót lại khỏi thùng bằng cách sử dụng hợp chất tẩy để loại bỏ các vấn đề như trộn vật liệu, tách lớp, giòn và không đồng nhất màu sắc.
II. Những điểm nổi bật về lắp đặt, vận hành và kết cấu khuôn
Các phụ kiện ô thường sử dụng khuôn nhỏ, có độ chính xác cao, nhiều khoang (cấu hình 16 hoặc 32 khoang). Thanh trượt và đầu nối có độ dày thành 1,2–2 mm; những phần mỏng này dễ bị nứt do ứng suất.
Lựa chọn thép khuôn
Đối với các khoang ảnh hưởng đến hình thức bên ngoài của các bộ phận ABS và TPR, thép tráng gương được tôi cứng trước 718H được sử dụng. Các khoang dành cho các bộ phận chịu mài mòn POM và các bộ phận được biến đổi bằng sợi thủy tinh trải qua quá trình thấm nitơ để tăng cường khả năng chống mài mòn. Tất cả các góc đều có bán kính nhỏ để loại bỏ sự tập trung ứng suất, đảm bảo các bộ phận không bị nứt khi đóng hoặc mở ở nhiệt độ thấp. Các bề mặt phân chia được gia công chính xác để giảm thiểu hiện tượng chớp sáng, tránh làm kẹt hoặc trầy xước vải dù trong quá trình vận hành.
Hệ thống làm mát
Các kênh dẫn nước cho nhiều khoang được bố trí đối xứng hoàn hảo; các kênh nhỏ được đặt gần các khoang để cân bằng tốc độ làm mát trên tất cả các bộ phận. Kiểm soát nhiệt độ khuôn: ABS 50–60°C; PP 30–40°C; POM 80–90°C. Nhiệt độ khuôn cao cho POM làm tăng độ kết tinh, cải thiện đáng kể khả năng chống mài mòn.
Tối ưu hóa thông gió và đẩy ra
Các rãnh thông hơi siêu nhỏ (sâu 0,010 mm) được khoét vào từng khoang, với hệ thống thông hơi được ưu tiên tại các thanh trượt và đường hàn để tránh các mối hàn yếu hoặc bị đứt. Với kích thước nhỏ của các bộ phận và chốt đẩy, chiến lược phóng phân tán đa điểm được sử dụng, sử dụng quy trình phóng tốc độ thấp hai giai đoạn để tránh các dấu vết căng thẳng ("làm trắng"), thủng hoặc các vết nứt ẩn.
Lắp đặt khuôn và chạy thử
Khuôn được lắp đặt trên máy ép phun loại nhỏ (100T–250T) với lực kẹp đồng đều để tránh hiện tượng flash. Các kênh nước được kiểm tra rò rỉ và cơ chế bảo vệ kẹp khuôn áp suất thấp được kích hoạt để ngăn ngừa hư hỏng các khoang mỏng manh. Sau khoảng thời gian ngâm nhiệt 20 phút, quá trình chụp thử ở áp suất thấp, tốc độ thấp sẽ được thực hiện. Áp suất và tốc độ được điều chỉnh dần dần để tạo ra sản phẩm đầu tiên phù hợp; sản xuất hàng loạt chỉ bắt đầu sau khi kiểm soát chất lượng xác nhận kích thước, độ bền và hình thức bên ngoài. III. Chu trình ép phun tiêu chuẩn
Các bước cho một chu trình khuôn đơn hoàn chỉnh: Đóng khuôn → Làm dẻo/tích lũy vật liệu → Phun nhiều giai đoạn → Áp suất giữ hai giai đoạn → Làm mát/cài đặt → Mở khuôn → Đẩy tốc độ thấp → Thu thập bộ phận tự động.
Phân vùng nhiệt độ thùng
ABS: 170–200°C (nhiệt độ tối đa của vòi phun là 205°C; nhiệt độ cao làm mất độ dẻo dai);
PP cường lực: 190–220°C;
POM: 180–205°C (hoàn toàn dưới 210°C; nhiệt độ cao gây phân hủy và ăn mòn nấm mốc);
TPR (Cao su mềm): 160–190°C.
Đổ đầy tốc độ thay đổi nhiều giai đoạn
Đối với các bộ phận nhỏ trong khuôn nhiều khoang có đường dẫn dòng chảy ngắn: đệm tốc độ thấp ở cổng, điền nhanh vào phần giữa và giảm tốc độ ở đầu khoang để tạo điều kiện thông gió và cải thiện độ bền của đường hàn. Áp suất phun: 70–95 bar; áp suất quá cao gây ra tia lửa điện và ứng suất bên trong cao (dẫn đến nứt trong quá trình luân chuyển nhiệt), trong khi áp suất không đủ dẫn đến đường hàn yếu.
Áp lực giữ theo giai đoạn, trong thời gian ngắn
Các bộ phận nhỏ có thành mỏng và độ co rút tối thiểu; áp dụng áp suất giữ thấp hai giai đoạn trong 3–8 giây để bù lại độ co nhẹ và tránh vết lõm trên khớp nối và trụ lắp. Đồng bộ hóa áp suất giữ với sự tích tụ vật liệu giúp rút ngắn chu trình đúc và tăng năng suất khuôn nhiều khoang.
Làm mát và loại bỏ bộ phận
Thời gian làm mát được tính ở mức 2–3 giây trên 1 mm độ dày thành (ví dụ: 4–6 giây đối với đầu nối 1,5 mm tiêu chuẩn). Làm mát không đủ dẫn đến sự co ngót liên tục sau khi tháo khuôn, dẫn đến độ khít/độ căng không nhất quán đối với các công tắc và khớp nối nhanh. Việc mở và đẩy khuôn được thực hiện ở tốc độ thấp xuyên suốt; các bộ phận được tự động thu thập vào thùng bên dưới khuôn. Tránh nghiền nát hoặc xếp chồng các bộ phận nhựa nóng để tránh biến dạng các đầu nối mỏng manh.
IV. Gia công sau đúc
Cắt tỉa cổng và đèn flash
Cổng tàu ngầm và cổng chốt chốt tự động ngắt trong quá trình mở khuôn; cổng lớn được loại bỏ sạch sẽ bằng máy cắt khí nén nhỏ. Tia chớp nhỏ dọc theo đường phân khuôn được loại bỏ theo từng đợt thông qua quá trình hoàn thiện rung; các bề mặt tiếp xúc khớp trượt phù hợp phải không có gờ để đảm bảo vận hành trơn tru, không bị vướng. Ủ căng thẳng
Tay cầm và các bộ phận trang trí bằng nhựa ABS trải qua quá trình ủ ở nhiệt độ thấp ở 60°C trong một giờ trước khi phun sơn để giảm ứng suất bên trong, đảm bảo chúng không bị nứt khi tiếp xúc với nhiệt độ ngoài trời nóng và lạnh luân phiên. Các bộ phận PP và POM không cần ủ ở nhiệt độ cao; thay vào đó, chúng được phép để yên trong 12 giờ sau khi đúc để giảm bớt ứng suất sau co ngót trước khi lắp ráp.
Ép xung hai màu (Tay cầm ô)
Đầu tiên, một khung nhựa cứng được ép phun, sau đó được đặt vào khuôn thứ cấp để ép xung bằng cao su TPR mềm; điều này đảm bảo sự liên kết an toàn giữa các vật liệu cứng và mềm, ngăn ngừa sự phân tách hoặc tách rời.
xử lý bề mặt
Tay cầm có thể được in logo và hoàn thiện bằng sơn mờ hoặc bóng; các bộ phận chuyển động chức năng không được tráng phủ để tránh mài mòn hoặc bong tróc sơn có thể khiến cơ cấu công tắc bị kẹt.
V. Kiểm tra chất lượng nhiều giai đoạn
Kiểm tra bài viết đầu tiên: Các phép đo thước cặp của khẩu độ vừa khít và kích thước cụm khớp; kiểm tra trực quan các khuyết tật như bọt khí, vệt bạc, vết cháy và đèn flash.
Kiểm tra tuần tra: Lấy mẫu 30 phút một lần; các thử nghiệm đóng/mở lặp đi lặp lại bằng tay để xác minh độ trơn tru của cơ chế vừa khít.
Kiểm tra tại chỗ về độ tin cậy: Lặp lại các thử nghiệm kéo sau khi đóng băng ở nhiệt độ thấp để đánh giá độ bền của khớp; thử nghiệm khả năng chống chịu mưa và lão hóa; thử nghiệm chuyển động tịnh tiến chống mài mòn cho thanh trượt POM.
Kiểm tra & phân loại đầy đủ: Các bộ phận có vết nứt, biến dạng hoặc ảnh ngắn được cách ly và loại bỏ; các mối nối chịu lực bị lỗi đều bị cấm mài lại và tái sử dụng cho các bộ phận kết cấu.
Chúng tôi là nhà sản xuất khuôn đúc các bộ phận bằng nhựa ô, cung cấp sản xuất khuôn các bộ phận bằng nhựa ô tô chất lượng cao. Chỉ cần bạn muốn tùy chỉnh/phát triển các sản phẩm đúc các bộ phận bằng nhựa ô, bạn có thể tìm thấy chúng tôi. Chúng tôi có thiết kế khuôn ép chuyên nghiệp và công nghệ sản xuất hoàn thiện, cung cấp cho bạn dịch vụ một cửa, từ thiết kế sản phẩm-làm khuôn-sản xuất sản phẩm-đóng gói sản phẩm-vận chuyển sản phẩm, chúng tôi có thể giúp bạn trong mọi liên kết. Chỉ cần bạn đến với chúng tôi, chúng tôi sẽ cung cấp cho bạn dịch vụ tối ưu và làm bạn hài lòng về chất lượng sản phẩm, thời gian sản xuất, đối thoại thông tin, v.v.
|
Tên sản phẩm |
Khuôn máy chạy bộ |
|
Xin vui lòng cung cấp |
2D, 3D, mẫu hoặc kích thước của những bức ảnh đa góc độ |
|
Thời gian khuôn |
20-35 ngày |
|
thời gian sản phẩm |
7-15 ngày |
|
Độ chính xác của khuôn |
+/- 0,01mm |
|
Cuộc sống khuôn mẫu |
50-100 triệu bức ảnh |
|
Quy trình sản xuất |
Bản vẽ kiểm toán - phân tích dòng chảy khuôn - xác nhận thiết kế - Vật liệu tùy chỉnh - xử lý khuôn - xử lý lõi - gia công điện cực - Hệ thống chạy xử lý - xử lý và mua sắm bộ phận - chấp nhận gia công - khoang quá trình xử lý bề mặt - chế độ phức tạp Die - Toàn bộ lớp phủ bề mặt khuôn - Tấm gắn - mẫu khuôn - kiểm tra mẫu - gửi mẫu vật |
|
Khoang khuôn |
Một khoang, nhiều khoang hoặc giống nhau các sản phẩm khác nhau được thực hiện cùng nhau |
|
Vật liệu khuôn |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Hệ thống Á hậu |
Á hậu nóng và Á hậu lạnh |
|
Vật liệu cơ bản |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Hoàn thành |
Rỗ lời, tráng gương, bề mặt mờ, sọc |
|
Tiêu chuẩn |
HASCO, DME hoặc phụ thuộc vào |
|
Công nghệ chính |
Phay, mài, CNC, EDM, dây cắt, khắc, EDM, máy tiện, Hoàn thiện bề mặt, v.v. |
|
Phần mềm |
CAD,PRO-E,UG Thời gian thiết kế: 1-3 ngày (hoàn cảnh bình thường) |
|
Chất liệu sản phẩm |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Hệ thống chất lượng |
ISO9001:2008 |
|
Thiết lập thời gian |
20 ngày |
|
Thiết bị |
CNC, EDM, Cắt Máy móc, máy móc nhựa, v.v. khuôn vali nhựa Chiết Giang |


Làm khuôn ép nhựa

Thông số kỹ thuật khuôn nhựa

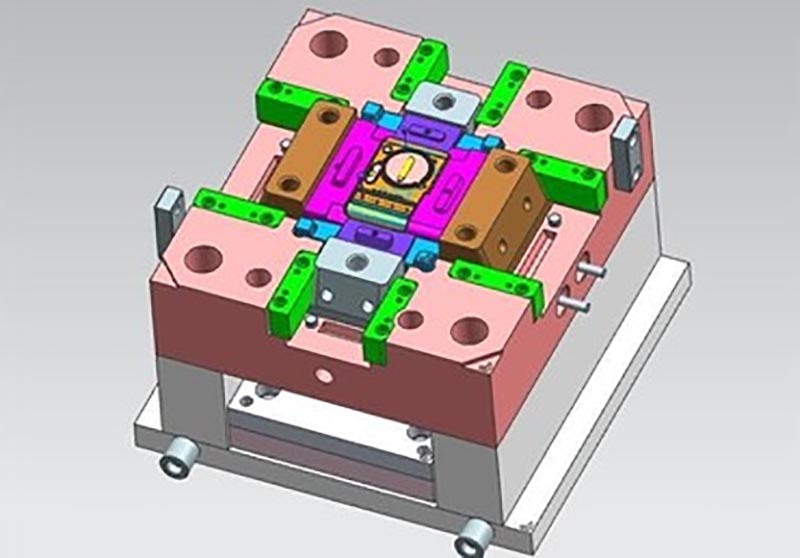
Thiết kế khuôn:



Quá trình giao dịch:

Kiểm tra khuôn:


Bao bì sản phẩm

Nhà máy
Chúng tôi là nhà máy sản xuất khuôn nhựa tùy chỉnh. Nhà máy của chúng tôi là nhà sản xuất khuôn ép nhựa. chúng tôi có 17 năm kinh nghiệm trong lĩnh vực khuôn nhựa tùy chỉnh chuyên nghiệp và 10 năm kinh nghiệm ngoại thương. Chúng tôi là nhà cung cấp Khuôn nhựa tùy chỉnh. Chúng tôi có thể cung cấp dịch vụ Khuôn nhựa tùy chỉnh. Nhà máy của chúng tôi có thể sản xuất các bộ phận bằng nhựa đúc phun và chất lượng sản phẩm sẽ làm bạn hài lòng.
Chúng tôi có hơn 50 máy móc cao cấp và hàng trăm kỹ sư, nhà thiết kế. Chúng tôi có thể cung cấp dịch vụ một cửa, từ thiết kế sản phẩm - làm khuôn - sản xuất sản phẩm - đóng gói sản phẩm - vận chuyển. Chúng tôi có một dây chuyền sản xuất hoàn chỉnh. Chúng tôi có thể đáp ứng mọi yêu cầu của bạn.
Dịch vụ chúng tôi cung cấp:
Dịch vụ khuôn mẫu tùy chỉnh chuyên nghiệp, Thiết kế và sản xuất khuôn nhựa. Sản xuất sản phẩm nhựa, thiết kế sản phẩm, thiết kế khuôn mẫu, tùy chỉnh khuôn thổi, tùy chỉnh khuôn quay, tùy chỉnh khuôn đúc. Dịch vụ in 3D, dịch vụ gia công CNC, đóng gói sản phẩm, đóng gói theo yêu cầu, dịch vụ vận chuyển.










Chúng tôi luôn tuân thủ các nguyên tắc chất lượng đầu tiên và thời gian đầu tiên. Trong khi cung cấp cho khách hàng những sản phẩm chất lượng cao nhất, hãy cố gắng tối đa hóa hiệu quả sản xuất và rút ngắn thời gian sản xuất. Chúng tôi tự hào nói với mọi khách hàng rằng công ty chúng tôi chưa mất bất kỳ khách hàng nào kể từ khi thành lập. Nếu sản phẩm có vấn đề, chúng tôi sẽ tích cực tìm giải pháp và chịu trách nhiệm đến cùng.

Câu hỏi thường gặp
Q1: Bạn là công ty thương mại hay nhà sản xuất?
A: Chúng tôi là nhà sản xuất.
Q2. Khi nào tôi có thể nhận được báo giá?
Trả lời: Chúng tôi thường báo giá trong vòng 2 ngày sau khi chúng tôi nhận được yêu cầu của bạn.
Nếu bạn rất khẩn cấp, xin vui lòng gọi cho chúng tôi hoặc cho chúng tôi biết trong email của bạn để chúng tôi có thể báo giá cho bạn trước.
Q3. Thời gian dẫn cho khuôn là bao lâu?
Trả lời: Tất cả phụ thuộc vào kích thước và độ phức tạp của sản phẩm. Thông thường, thời gian dẫn đầu là 25 ngày.
Q4. Tôi không có bản vẽ 3D, tôi nên bắt đầu dự án mới như thế nào?
Trả lời: Bạn có thể cung cấp cho chúng tôi mẫu đúc, chúng tôi sẽ giúp bạn hoàn thành thiết kế bản vẽ 3D.
Q5. Trước khi giao hàng, làm thế nào để đảm bảo chất lượng sản phẩm?
Trả lời: Nếu bạn không đến nhà máy của chúng tôi và cũng không có bên thứ ba kiểm tra, chúng tôi sẽ là nhân viên kiểm tra của bạn.
Chúng tôi sẽ cung cấp cho bạn một video về chi tiết quy trình sản xuất bao gồm báo cáo quy trình, cấu trúc kích thước sản phẩm và chi tiết bề mặt, chi tiết đóng gói, v.v.
Q6. Điều khoản thanh toán của bạn là gì?
A: Thanh toán khuôn: đặt cọc trước 40% bằng T / T, thanh toán khuôn thứ hai 30% trước khi gửi mẫu dùng thử đầu tiên, số dư khuôn 30% sau khi bạn đồng ý với mẫu cuối cùng.
B: Thanh toán sản xuất: đặt cọc trước 50%, 50% trước khi gửi hàng hóa cuối cùng.
Q7: Làm thế nào để bạn làm cho mối quan hệ kinh doanh lâu dài và tốt đẹp của chúng tôi?
Đáp: 1. Chúng tôi giữ chất lượng tốt và giá cả cạnh tranh để đảm bảo khách hàng được hưởng lợi từ những sản phẩm chất lượng tốt nhất.
2. Chúng tôi tôn trọng mọi khách hàng như bạn bè của mình và chúng tôi chân thành hợp tác kinh doanh và kết bạn với họ, bất kể họ đến từ đâu.
Thẻ nóng: Đúc các bộ phận bằng nhựa ô, Trung Quốc, Nhà sản xuất, Nhà cung cấp, Nhà máy, Tùy chỉnh, Bán buôn, Mua, Chất lượng, Bán mới nhất, Sản xuất tại Trung Quốc
Danh mục liên quan
Gửi yêu cầu
Xin vui lòng gửi yêu cầu của bạn trong mẫu dưới đây. Chúng tôi sẽ trả lời bạn trong 24 giờ.